Artykuł sponsorowany
Jak przebiegają etapy produkcji membran EPDM i dyfuzorów do napowietrzania
Funkcjonowanie komór osadu czynnego w oczyszczalniach ścieków opiera się na ciągłym i stabilnym dostarczaniu tlenu do mikroorganizmów. Głównym narzędziem realizującym to zadanie są dyfuzory drobnopęcherzykowe, a ich serce stanowi odpowiednio spreparowana powłoka elastomerowa. Nierównomierne uwalnianie powietrza lub przedwczesna degradacja materiału błyskawicznie obniżają sprawność biologiczną reaktora. Prowadzi to do drastycznych spadków efektywności transferu tlenu i wymusza pobór dodatkowej energii przez dmuchawy. Zrozumienie poszczególnych etapów wytwarzania tych elementów uświadamia, dlaczego dbałość o szczegóły na hali fabrycznej decyduje o wieloletniej i bezawaryjnej pracy całego systemu sanitarnego.
Jak dobór materiału i wulkanizacja determinują trwałość membrany?
Proces tworzenia odpornego dyfuzora zaczyna się od precyzyjnego opracowania receptury polimerowej. Środowisko ścieków komunalnych i przemysłowych jest wysoce agresywne, dlatego materiał musi opierać się działaniu słabych kwasów, zasad oraz chemikaliów. Podstawę stanowi elastomer etylenowo-propylenowo-dienowy (EPDM), który łączy się z odpowiednimi wypełniaczami, takimi jak sadza techniczna (carbon black). Niezbędnym krokiem jest ograniczenie plastyfikatorów do poziomu poniżej 10 procent całkowitej objętości. Taki zabieg technologiczny zapobiega wypłukiwaniu dodatków uelastyczniających przez przepływające ścieki, co chroni powłokę przed szybkim twardnieniem i pękaniem. Włączenie do mieszanki aktywatorów opartych na tlenku cynku (ZnO) zwiększa stabilność wymiarową oraz uodparnia element na procesy starzeniowe wywoływane przez żrące gazy i zmienne temperatury.
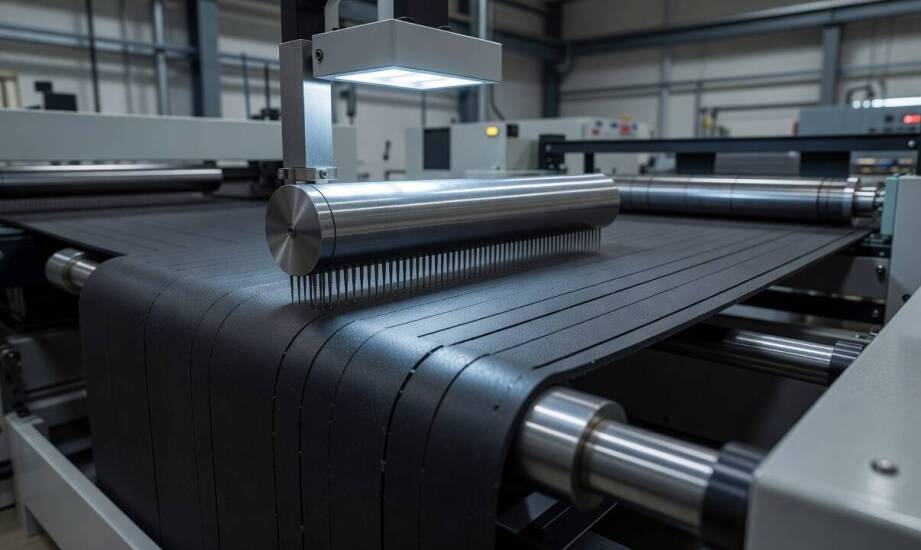
Kolejna faza produkcji obejmuje formowanie wtryskowe lub tłoczenie, gdzie priorytetem pozostaje uzyskanie powtarzalnej grubości ścianki na poziomie około dwóch milimetrów. Zbyt cienki materiał uległby szybkiemu rozerwaniu, z kolei grubszy profil stawiałby nadmierny opór dla tłoczonego powietrza. Bezpośrednio po uformowaniu detal poddaje się wulkanizacji. Etap ten przebiega zazwyczaj w temperaturze od 160 do 220 stopni Celsjusza i trwa do kilkunastu minut. Wysoka temperatura inicjuje tworzenie gęstej sieci wiązań poprzecznych między łańcuchami polimeru. Odpowiednie sieciowanie nadaje tworzywu niezbędną pamięć kształtu. Właściwa struktura sprawia, że membrana wytrzymuje tysiące cykli napełniania bez zjawiska trwałego odkształcenia.
Dlaczego geometria perforacji i rygorystyczne testy są tak ważne?
Kluczowym zadaniem dyfuzora jest rozbijanie strumienia gazu na najmniejsze możliwe pęcherzyki, co potęguje powierzchnię styku z cieczą. Architekturę nacięć projektuje się z wyjątkową dokładnością, wykonując je na maszynach mechanicznych lub laserowych. Gęstość ułożenia szczelin oscyluje najczęściej w przedziale od 20 do 30 otworów na centymetr kwadratowy powierzchni aktywnej. W standardowych dyskach o średnicy 12 cali całkowita liczba perforacji wynosi dokładnie 8000 sztuk, gwarantując optymalny stosunek oporów do skuteczności natleniania. Gdy dmuchawa tłoczy powietrze, mikroszczeliny rozciągają się do rozmiaru 1-2 milimetrów. Prawidłowy rozkład otworów pozwala osiągnąć efektywność transferu tlenu na poziomie 27-38 procent przy głębokości zanurzenia rusztu wynoszącej sześć metrów. Po odcięciu zasilania elastyczna guma szczelnie się zamyka, działając jak bezawaryjny zawór zwrotny.
Weryfikacja jakości wytworzonych komponentów wymaga monitoringu na każdym etapie montażu. Lokalna produkcja dyfuzorów do napowietrzania w Sosnowcu stanowi doskonałą ilustrację tego, jak istotny jest bezpośredni nadzór nad formowaniem i nacinaniem materiału. Utrzymywanie krótszych serii wytwórczych ułatwia skrupulatne badanie każdej partii. Wyspecjalizowane przedsiębiorstwa gumowe, takie jak Biela Jarosław, przeprowadzają niezbędne pomiary geometryczne oraz badają jednorodność mieszanki polimerowej. Cykl walidacyjny obejmuje testy szczelności pod obciążeniem oraz sprawdzanie charakterystyki przepływu w wodzie. Stała kontrola ciśnieniowa ułatwia wykrycie ewentualnych mikrouszkodzeń, zabezpieczając obiekt przed montażem wadliwego osprzętu.
Niezawodność instalacji na dnie zbiorników osadu czynnego stanowi sumę wielu precyzyjnych procesów. Osiągnięcie wieloletniej żywotności wymusza ścisłe powiązanie właściwości chemicznych surowca z dokładnością obróbki. Od skrupulatnego dawkowania wypełniaczy i aktywatorów, przez parametry wulkanizacji, aż po mikrometryczną architekturę nacięć – najdrobniejszy element wpływa na późniejszą hydrodynamikę ścieków. Konsekwentne utrzymywanie wysokiego reżimu produkcyjnego bezpośrednio redukuje zapotrzebowanie na prąd przez stację dmuchaw i zmniejsza częstotliwość prac konserwacyjnych. Dzięki poprawnie prowadzonym procesom fabrycznym oczyszczalnie zyskują infrastrukturę zdolną do bezawaryjnej pracy pod wodą przez długie lata.
Kategorie artykułów
Polecane artykuły
Jak promować regionalne tradycje poprzez alkoholowe produkty?
Efektywność mycia okien z użyciem teleskopowego kija 12m – praktyczne wskazówki
Jakie dodatki do karmy mokrej mogą wspierać zdrowie psa?